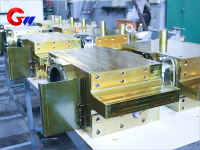
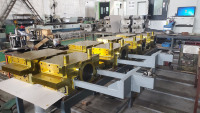
Έδρα ρουλεμάν εργασίας στην πλευρά λειτουργίας του θερμού έλαστρου
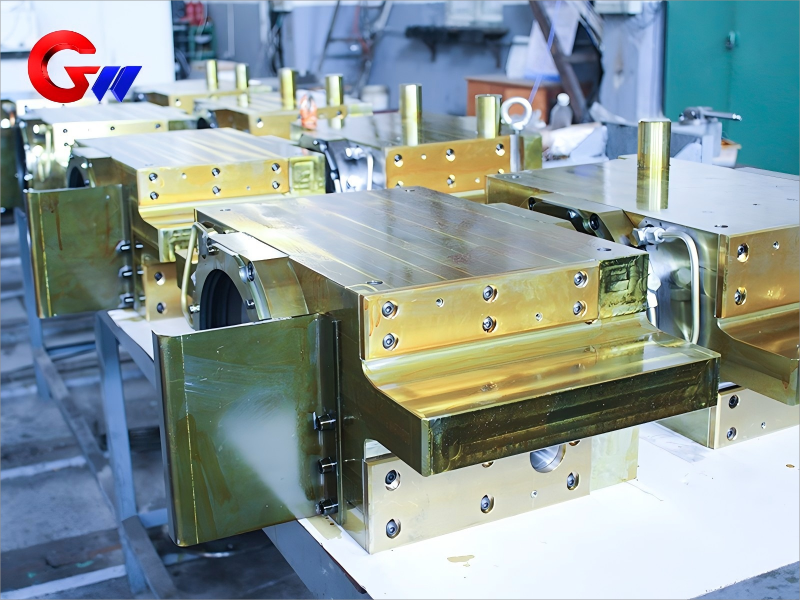
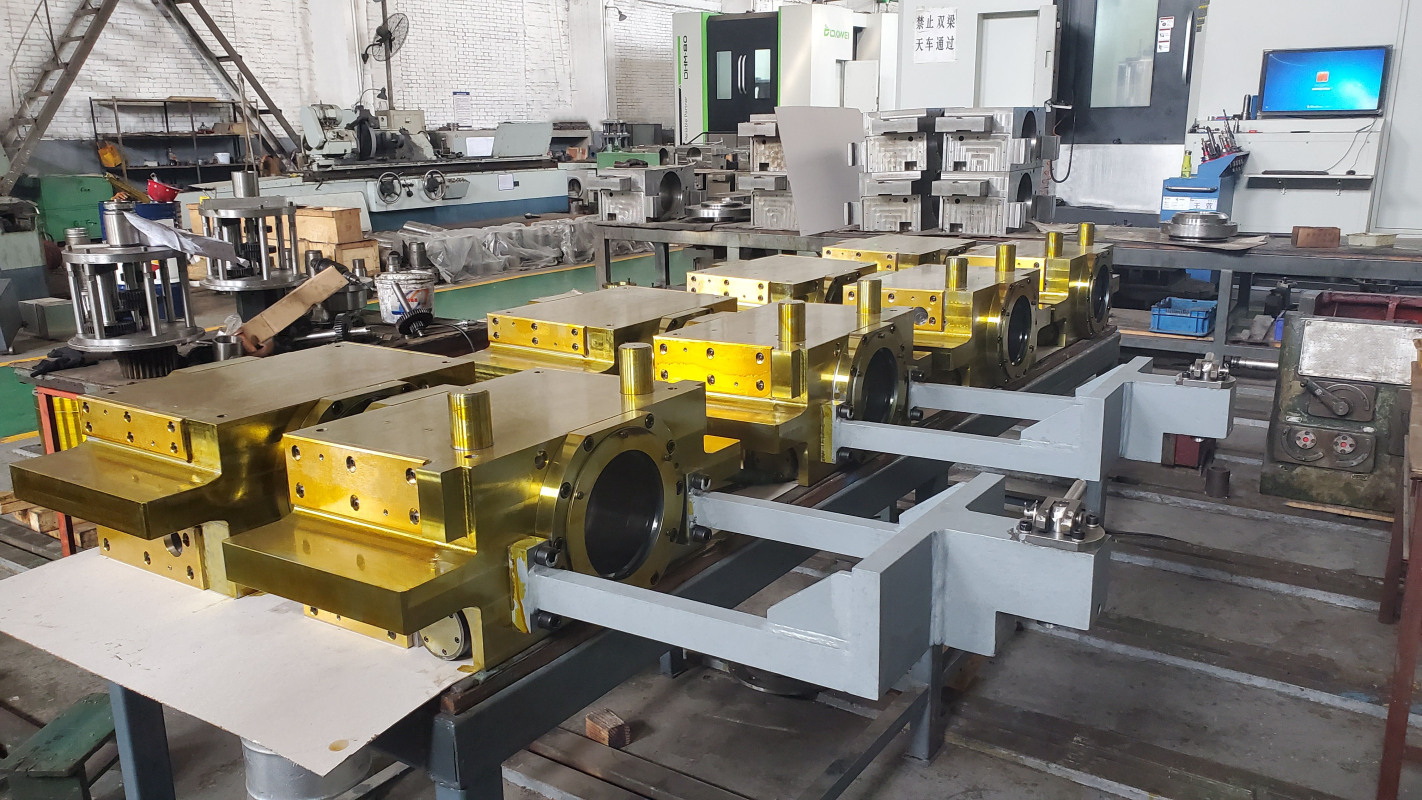
Η έδρα του ρουλεμάν εργασίας στην πλευρά λειτουργίας ενός θερμού έλαστρου είναι ένα δομικό στοιχείο με ακριβή κατεργασία, σχεδιασμένο για να υποστηρίζει και να τοποθετεί με ακρίβεια το συγκρότημα κυλίνδρου εργασίας υπό συνθήκες κύλισης υψηλού φορτίου και υψηλής θερμοκρασίας.
Έχει σχεδιαστεί για να αντέχει ακτινικό φορτίο 1.500–4.000 kN ανά πλευρά και αξονική δύναμη έως και 10% του ακτινικού φορτίου. Μια ενσωματωμένη διεπαφή υδραυλικού κλειδώματος λειτουργεί στα 20–25 MPa και υποστηρίζει χρόνο αλλαγής ρολού ≤15 λεπτά.
Η έδρα του ρουλεμάν έχει επίσης σχεδιαστεί με αντιστάθμιση θερμικής παραμόρφωσης για θερμοκρασίες λειτουργίας 300–600°C, με ανοχή αξονικής θερμικής διαστολής 0,1–0,15 mm ανά 100°C.
Βασικά χαρακτηριστικά
- Υποστήριξη κυλίνδρου εργασίας υψηλού φορτίου: Σχεδιασμένη για ακτινικά φορτία 1.500–4.000 kN ανά πλευρά και αξονική δύναμη έως και 10% του ακτινικού φορτίου.
- Υδραυλική διεπαφή γρήγορης αλλαγής ρολού: Ενσωματωμένος υδραυλικός μηχανισμός κλειδώματος που λειτουργεί στα 20–25 MPa, με χρόνο αλλαγής ρολού ≤15 λεπτά.
- Αντιστάθμιση θερμικής παραμόρφωσης: Επιτρεπόμενη αξονική διαστολή 0,1–0,15 mm/100°C για θερμοκρασίες λειτουργίας 300–600°C.
- Διεπαφή ακριβείας ρουλεμάν: Ακρίβεια οπών ρουλεμάν έως H6, με καθορισμένη ανοχή ±0,015 mm.
- Ελεγχόμενη ακρίβεια συναρμολόγησης: Αξονική προφόρτιση κωνικού ρουλεμάν 0,05–0,08 mm και ακτινική απόσταση στεγανοποίησης λαβυρίνθου 0,3–0,5 mm.
Μάρκα: GW Precision
Προέλευση προϊόντος: Λουογιάνγκ, Κίνα
Χρόνος παράδοσης: Σύμφωνα με τη συμβατική συμφωνία
Δυνατότητα εφοδιασμού: Διαθέσιμος σύμφωνα με τις απαιτήσεις παραγωγής
- Guangwei Manufacturing Precision
- Χενάν, Λουογιάνγκ
- Συμβατική Διατύπωση
- Η ετήσια χωρητικότητα είναι 500 τεμάχια
- πληροφορίες
Έδρα ρουλεμάν εργασίας στην πλευρά λειτουργίας του θερμού έλαστρου
Συνθήκες Εργασίας και Λειτουργικές Απαιτήσεις
Οέδρα ρουλεμάν εργασίας στην πλευρά λειτουργίας ενός θερμού έλαστρουέχει σχεδιαστεί για να παρέχει δομική υποστήριξη, ακριβή τοποθέτηση κυλίνδρων και αξιόπιστη εγκατάσταση ρουλεμάν για τη συναρμολόγηση κυλίνδρων εργασίας.
Κατά τη θερμή έλαση, η έδρα του ρουλεμάν εκτίθεται σε σημαντικές ακτινικές και αξονικές δυνάμεις, επαναλαμβανόμενη φόρτιση κρούσης, θερμική διακύμανση και συνεχείς κύκλους λειτουργίας. Επομένως, ο δομικός σχεδιασμός της πρέπει να διατηρεί την απαιτούμενη σχέση μεταξύρολό εργασίας, συγκρότημα ρουλεμάν, υδραυλικός μηχανισμός ασφάλισης και περίβλημα φρέζας.
Το καθορισμένο ακτινικό φορτίο είναι1.500–4.000 kN ανά πλευρά, ενώ η αξονική δύναμη ελέγχεται στο μέγιστο10% της ακτινικής δύναμηςΑυτές οι απαιτήσεις φορτίου παρέχουν τη βάση για την επιλογή υλικού, τον δομικό σχεδιασμό, την ακρίβεια κατεργασίας και τον έλεγχο συναρμολόγησης.
Διεπαφή γρήγορης αλλαγής ρολού
Η δομή στην πλευρά λειτουργίας ενσωματώνει έναν ενσωματωμένο υδραυλικό μηχανισμό κλειδώματος με πίεση λειτουργίας20–25 MPa.
Η υδραυλική διεπαφή έχει σχεδιαστεί για να υποστηρίζει αποτελεσματική αντικατάσταση ρολού, με καθορισμένο χρόνο αλλαγής ρολού≤15 λεπτάΤο αξιόπιστο υδραυλικό κλείδωμα είναι σημαντικό για τη διατήρηση της θέσης τουρολό εργασίαςκατά την έλαση, επιτρέποντας παράλληλα την αποτελεσματική συντήρηση και την εναλλαγή παραγωγής.
Αντιστάθμιση θερμικής παραμόρφωσης
Οθερμό ελασματουργείολειτουργεί υπό συνθήκες υψηλής θερμοκρασίας, με καθορισμένο εύρος θερμοκρασίας κύλισης300–600°C.
Η θερμική διαστολή μπορεί να επηρεάσει τη διαστατική σχέση μεταξύ της έδρας του ρουλεμάν, του συγκροτήματος ρουλεμάν, του κυλίνδρου εργασίας και του περιβλήματος του φρέζα. Για να αντιμετωπιστεί αυτό το φαινόμενο, μια αξονική θερμική διαστολή επιτρέπεται0,1–0,15 mm ανά 100°Cείναι δεσμευμένο στο σχέδιο.
Αυτή η απαίτηση αντιστάθμισης βοηθά στη μείωση της επίδρασης των διαστατικών αλλαγών που σχετίζονται με τη θερμοκρασία στην τοποθέτηση του κυλίνδρου και στη λειτουργία του ρουλεμάν κατά τη συνεχή παραγωγή.
Προδιαγραφές υλικού και θερμικής επεξεργασίας
Κύριο Υλικό
Το πρωτογενές υλικό που καθορίζεται για τοέδρα ρουλεμάν εργασίαςείναιΧυτοχάλυβας ZG35CrNiMoμε βελτιστοποιημένη χημική σύνθεση.
Αυτό το κράμα χάλυβα επιλέγεται για εφαρμογές όπου το εξάρτημα πρέπει να συνδυάζει υψηλή δομική αντοχή, σκληρότητα, θερμική σταθερότητα και αντοχή σε επαναλαμβανόμενη μηχανική καταπόνηση.
Χημική Σύνθεση
| Στοιχείο | Προσδιορισμός |
|---|---|
| Άνθρακας (C) | 0,32–0,38% |
| Χρώμιο (Cr) | 0,8–1,2% |
| Νικέλιο (Ni) | 1,0–1,5% |
| Μολυβδαίνιο (Mo) | 0,2–0,4% |
Το σύστημα κράματος έχει σχεδιαστεί για να παρέχει κατάλληλη μηχανική απόδοση για απαιτητικές εφαρμογές έλασης. Το χρώμιο, το νικέλιο και το μολυβδαίνιο συμβάλλουν στα χαρακτηριστικά αντοχής και σκληρότητας που απαιτούνται για ένα μεγάλο δομικό στοιχείο που λειτουργεί υπό επαναλαμβανόμενο φορτίο.
Χαρακτηριστικά Απόδοσης Υλικού
Η καθορισμένη απόδοση υλικού περιλαμβάνει:
Όριο διαρροής σε υψηλή θερμοκρασία: σ₀.₂ ≥ 550 MPa στους 500°C
Ενέργεια κρούσης χαμηλής θερμοκρασίας:AKV ≥50 J στους −20°C
Το όριο διαρροής σε υψηλές θερμοκρασίες είναι ιδιαίτερα σημαντικό για έναθερμό ελασματουργείο, όπου ο περιβάλλοντας εξοπλισμός ενδέχεται να υποστεί σημαντική θερμική επίδραση κατά την παραγωγή.
Η διατήρηση επαρκούς ορίου διαρροής σε υψηλή θερμοκρασία βοηθά στηνέδρανο ρουλεμάννα αντιστέκεται στη μόνιμη παραμόρφωση και να διατηρεί τη δομική του γεωμετρία.
Η καθορισμένη απόδοση κρούσης σε χαμηλή θερμοκρασία παρέχει πρόσθετη διασφάλιση ανθεκτικότητας κατά τον χειρισμό, την αποθήκευση και τις συνθήκες λειτουργίας σε χαμηλότερες θερμοκρασίες.
Βασικά συστατικά υλικά και επεξεργασία επιφάνειας
Το συγκρότημα ρουλεμάν ενσωματώνει διαφορετικές διαμορφώσεις υλικού και επιφανειακής επεξεργασίας ανάλογα με τη λειτουργία κάθε εξαρτήματος.
| Συστατικό | Υλικό | Θερμική / Επιφανειακή Επεξεργασία |
|---|---|---|
| Σώμα καθίσματος με έδρανο | ZG35CrNiMo | Σβήσιμο και σκλήρυνση + επεξεργασία ανακούφισης από το στρες + σφυρηλάτηση με σφυρί, Sa2.5 |
| Ανθεκτική στη φθορά πλάκα επένδυσης | 42CrMo4 | Επαγωγική σκλήρυνση + σκληρή επιχρωμίωση, 30–50 μm |
| Στοιχείο στεγανοποίησης | Ανοξείδωτο ατσάλι 316L | Επεξεργασία με διάλυμα + ηλεκτρολυτική στίλβωση |
ΟΣώμα καθίσματος με ρουλεμάν ZG35CrNiMoυποβάλλεται σε σκλήρυνση και θερμική επεξεργασία, ακολουθούμενη από επεξεργασία ανακούφισης από τις τάσεις και ενίσχυση με σφυρηλάτηση. Η καθορισμένη προετοιμασία της επιφάνειας είναιΣα2.5.
Η ανθεκτική στη φθορά πλάκα επένδυσης χρησιμοποιεί42CrMo4και υποβάλλεται σε επαγωγική σκλήρυνση ακολουθούμενη από σκληρή επιχρωμίωση με καθορισμένο πάχος30–50 μm.
Το στοιχείο στεγανοποίησης χρησιμοποιείΑνοξείδωτο ατσάλι 316L, με επεξεργασία διαλύματος και ηλεκτρολυτική στίλβωση για την επίτευξη των απαιτούμενων χαρακτηριστικών υλικού και επιφάνειας.
Αυτός ο συνδυασμός δομικού υλικού, ανθεκτικών στη φθορά εξαρτημάτων και επεξεργασμένων επιφανειών στεγανοποίησης παρέχει μια συντονισμένη λύση για τις συνθήκες λειτουργίας τουθερμό ελασματουργείο.
Διαδικασία θερμικής επεξεργασίας
Σβήσιμο
Η καθορισμένη διαδικασία σβέσης είναι:
850 ± 10°C × 4 ώρες
Χρησιμοποιείται ψύξη λαδιού, με καθορισμένο ρυθμό ψύξης:
≥80°C/δευτ.
Η ελεγχόμενη απόσβεση παρέχει την απαιτούμενη μεταλλουργική δομή και υποστηρίζει τις απαιτήσεις αντοχής και διαστατικής σταθερότητας τουέδρανο ρουλεμάν.
Σκλήρυνση
Η διαδικασία σκλήρυνσης είναι:
580 ± 10°C × 6 ώρες
Η ψύξη με αέρα εφαρμόζεται μετά την σκλήρυνση, με σκληρότητα ελεγχόμενη εντός:
HB 280–320
Ο συνδυασμός σκλήρυνσης και σκλήρυνσης παρέχει μια ισορροπία μεταξύ αντοχής και ανθεκτικότητας, ενώ παράλληλα βοηθά το εξάρτημα να διατηρεί κατάλληλες μηχανικές ιδιότητες υπό επαναλαμβανόμενα φορτία κύλισης.
Κρυογονική επεξεργασία
Μια κρυογονική επεξεργασία καθορίζεται σε:
−80°C × 2 ώρες
Ο σκοπός αυτής της επεξεργασίας είναι η βελτίωση της διαστατικής σταθερότητας και η μείωση των πιθανών διαστατικών αλλαγών κατά την επακόλουθη συντήρηση.
Για ακρίβειαέδρα ρουλεμάν εργασίας, η διαστατική σταθερότητα είναι σημαντική επειδή οι αλλαγές σε κρίσιμες διεπαφές μπορούν να επηρεάσουν την εγκατάσταση των ρουλεμάν και την ευθυγράμμιση του κυλίνδρου εργασίας.
Μηχανική κατεργασία και ακρίβεια συναρμολόγησης
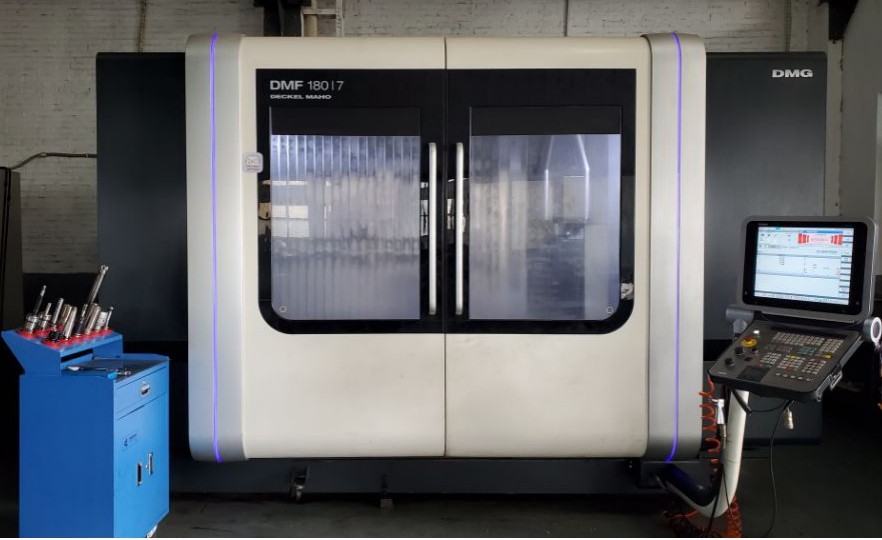
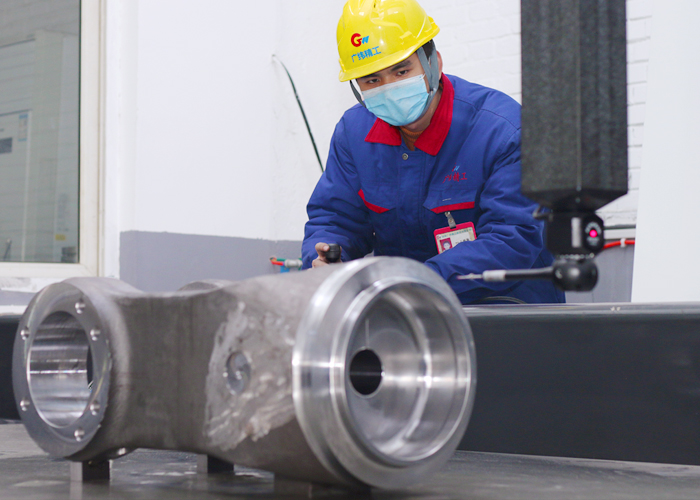
Η μηχανική κατεργασία ακριβείας είναι ένα σημαντικό μέρος της παραγωγικής διαδικασίας γιαέδρα ρουλεμάν εργασίας.
Οι κρίσιμες λειτουργικές επιφάνειες και διεπαφές ελέγχονται σύμφωνα με καθορισμένες ανοχές διαστάσεων και μεθόδους επιθεώρησης.
Κρίσιμες διαστατικές ανοχές
| Σχέδιο | Ανοχή | Μέθοδος δοκιμής |
|---|---|---|
| Διάμετρος οπών ρουλεμάν | H6, ±0,015 mm | Πνευματικός μετρητής + σύστημα μέτρησης συντεταγμένων |
| Επιπεδότητα επιφάνειας εγκατάστασης | ≤0,02 mm/m | Ηλεκτρονικό επίπεδο |
| Λοξότμηση εγκάρσιας οπής κυκλώματος υδραυλικού λαδιού | R0,5 ±0,1 mm | Βιομηχανικό ενδοσκόπιο |
Η διάμετρος της οπής του ρουλεμάν ελέγχεται ώστε ναΗ6, με καθορισμένη ανοχή διαστάσεων±0,015 χιλ..
Αυτή η ακρίβεια είναι σημαντική για την καθιέρωση της σωστής εφαρμογής του ρουλεμάν και τη διατήρηση της σχέσης τοποθέτησης μεταξύρολό εργασίας, φέρουσα και υποστηρικτική δομή.
Η απαιτούμενη επιπεδότητα της επιφάνειας εγκατάστασης είναι≤0,02 mm/m, βοηθώντας στον έλεγχο της ακρίβειας τοποθέτησης και στη μείωση της απόκλισης που σχετίζεται με την εγκατάσταση.
Η λοξοτομή της εγκάρσιας οπής του κυκλώματος υδραυλικού λαδιού ελέγχεται ώστε ναR0,5 ±0,1 mmκαι μπορεί να εξεταστεί χρησιμοποιώντας βιομηχανικό ενδοσκόπιο.
Απαιτήσεις συναρμολόγησης
Η διαδικασία συναρμολόγησης τουκάθισμα ρουλεμάν θερμής έλασηςπεριλαμβάνει ελεγχόμενη προφόρτιση ρουλεμάν και διάκενο στεγανοποίησης.
Προφόρτιση ρουλεμάν
Για τα κωνικά ρουλεμάν, η καθορισμένη αξονική προφόρτιση είναι:
0,05–0,08 mm
Η προφόρτιση μετράται χρησιμοποιώντας ένα ωρομετρικό μετρητή.
Η σωστή προφόρτιση ρουλεμάν είναι σημαντική για τον έλεγχο της τοποθέτησης, της κατανομής φορτίου και της σταθερότητας λειτουργίας. Η υπερβολική ή ανεπαρκής προφόρτιση μπορεί να επηρεάσει την απόδοση και τη διάρκεια ζωής των ρουλεμάν, επομένως η καθορισμένη κατάσταση συναρμολόγησης θα πρέπει να επαληθεύεται κατά την τελική εγκατάσταση.
Διάκενο σφράγισης
Για τη διάταξη σφράγισης λαβυρίνθου:
Ακτινική απόσταση:0,3–0,5 mm
Αξονική απόσταση:1,0–1,2 mm
Η ελεγχόμενη απόσταση στεγανοποίησης βοηθά στη δημιουργία μιας κατάλληλης σχέσης μεταξύ των περιστρεφόμενων και των στατικών εξαρτημάτων, υποστηρίζοντας παράλληλα την απαιτούμενη λειτουργία στεγανοποίησης.
Επιθεώρηση ακριβείας και έλεγχος ποιότητας
Η GW Precision εφαρμόζει έλεγχο διεργασίας και επιθεώρηση ακριβείας σε όλη την κατασκευή τουέδρα ρουλεμάν εργασίας.
Η επιθεώρηση εστιάζει σε κρίσιμες λειτουργικές διαστάσεις, διεπαφές ρουλεμάν, επιφάνειες εγκατάστασης, υδραυλικές διόδους και χαρακτηριστικά που σχετίζονται με τη συναρμολόγηση.
Η διάσταση της οπής του ρουλεμάν επαληθεύεται χρησιμοποιώντας πνευματικό μετρητή και εξοπλισμό μέτρησης συντεταγμένων. Η επιπεδότητα της επιφάνειας εγκατάστασης ελέγχεται χρησιμοποιώντας ηλεκτρονικό αλφάδι, ενώ οι εσωτερικές υδραυλικές διόδους και τα χαρακτηριστικά των εγκάρσιων οπών μπορούν να ελεγχθούν χρησιμοποιώντας βιομηχανικό ενδοσκόπιο.
Η διαδικασία επιθεώρησης έχει σχεδιαστεί για να επαληθεύει ότι οι κρίσιμες διαστάσεις και τα γεωμετρικά χαρακτηριστικά παραμένουν εντός των καθορισμένων απαιτήσεων πριν από την τελική συναρμολόγηση ή παράδοση.
Για εξαρτήματα που λειτουργούν σεθερμό ελασματουργείο, η ακρίβεια διαστάσεων και η δομική σταθερότητα σχετίζονται στενά με την ευθυγράμμιση των κυλίνδρων και την απόδοση των ρουλεμάν. Επομένως, η ελεγχόμενη επιθεώρηση παρέχει μια σημαντική βάση για τη διατήρηση σταθερής ποιότητας κατασκευής.
Δομική αξιοπιστία για συνεχή κύλιση
Η λειτουργική πλευράέδρανο ρουλεμάνεκτίθεται σε επαναλαμβανόμενα μηχανικά και θερμικά φορτία καθ' όλη τη διάρκεια του κύκλου έλασης.
Σε εφαρμογές θερμής έλασης τεσσάρων υψηλών επιπέδων, το εξάρτημα πρέπει να υποστηρίζει τορολό εργασίαςδιατηρώντας παράλληλα ακριβή τοποθέτηση σε ταχύτητες κύλισης έως και12 m/sκαι πλάτη λωρίδων έως2.200 χιλιοστά.
Σε εφαρμογές αναστρέψιμου μύλου χοντροκομμένης κατεργασίας, το εξάρτημα πρέπει να προσαρμόζεται στις διακυμάνσεις της δύναμης κύλισης±25%και φόρτιση κρούσης που συμβαίνει με συχνότητα τουλάχιστον5 φορές ανά λεπτό.
Αυτές οι συνθήκες δίνουν ιδιαίτερη σημασία στην αντοχή του υλικού, τη σταθερότητα της θερμικής επεξεργασίας, την ακρίβεια κατεργασίας, την εφαρμογή των ρουλεμάν και τον έλεγχο συναρμολόγησης.
Ο συνδυασμός βελτιστοποιημένου υλικού ZG35CrNiMo, ελεγχόμενης θερμικής επεξεργασίας, ακριβούς κατεργασίας και καθορισμένων ανοχών συναρμολόγησης παρέχει μια κατασκευαστική βάση για αξιόπιστη λειτουργία υπό απαιτητικές συνθήκες κύλισης.
Δυνατότητα Παραγωγής
Η GW Precision έχει συσσωρεύσει εκτεταμένη εμπειρία στην παραγωγή και την κατεργασία μεγάλωνέδρανο ρουλεμάνεξαρτήματα για βιομηχανικό εξοπλισμό έλασης.
Η διαδικασία κατασκευής ενσωματώνει τον έλεγχο υλικών, τη θερμική επεξεργασία, την κατεργασία ακριβείας, την επιθεώρηση διαστάσεων, την επαλήθευση που σχετίζεται με τη συναρμολόγηση και τον τελικό ποιοτικό έλεγχο.
Η εταιρεία συνεχίζει να βελτιώνει τις μεθόδους παραγωγής και επεξεργασίας εφαρμόζοντας προηγμένες πρακτικές κατασκευής και διαχείρισης στον κλάδο.
Για πελάτες που χρειάζονται προσαρμοσμένηθερμό ελασματουργείοΤα εξαρτήματα στήριξης ρουλεμάν, η επιλογή υλικού, οι απαιτήσεις κατεργασίας, οι ανοχές διαστάσεων, η διαμόρφωση ρουλεμάν και οι παράμετροι συναρμολόγησης μπορούν να συντονιστούν σύμφωνα με τον πραγματικό σχεδιασμό του εξοπλισμού και τις συνθήκες λειτουργίας.
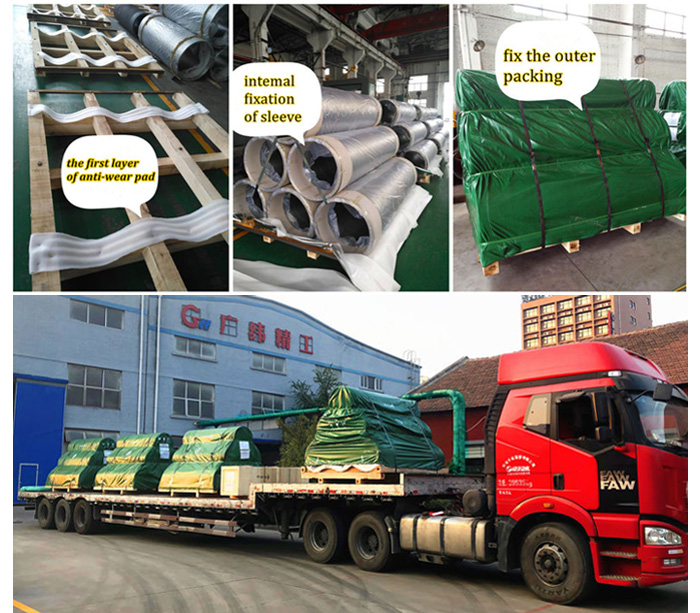
Συσκευασία